

在橡胶密封件的精密硫化生产中,批次间产品尺寸的微小波动常常成为困扰质量工程师的难题。许多生产管理者第一反应是调整配方或检查模具,却容易忽略设备自身的老化——尤其是旧硫化机加热盘的性能衰减。一次彻底的“旧硫化机翻新改造服务”,其价值往往首先体现在恢复加热系统的基础性能上。本文将聚焦加热盘表面硬化这一具体现象,分析其对硫化温度场和最终产品尺寸的连锁影响,并为您提供在东莞等生产现场可操作的评估与决策思路。
加热盘作为传递热量的直接载体,其表面状态是决定模具受热是否均匀的关键。长期在高温、高压及水汽、脱模剂残留等复杂工况下运行,金属表面会发生氧化、微观形变乃至成分迁移,形成一层导热性能显著下降的硬化层。这层硬化层并非肉眼可见的厚厚积垢,而可能只是几十到几百微米的致密氧化层,但其热阻却成倍增加。
其后果是直接的:当加热盘中心与边缘存在不同程度的硬化时,热量向模具的传导便不再均一。模具不同区域的升温曲线产生差异,导致密封胶料在同一时间点处于不同的硫化反应阶段。对于尺寸公差要求严格的O型圈、油封等产品,这种温度梯度会直接转化为硫化程度不一,从而在产品脱模冷却后,表现为同一模腔内不同位置的产品尺寸存在系统性偏差,或在东莞这样的规模化生产中,出现批次间的尺寸漂移。
并非所有旧设备都需要立刻对加热盘进行改造。盲目更换或修复可能造成不必要的成本。建议从以下三个可量化的维度进行系统评估,这在考虑进行“旧硫化机翻新改造服务”时,是确定工作范围的基础。
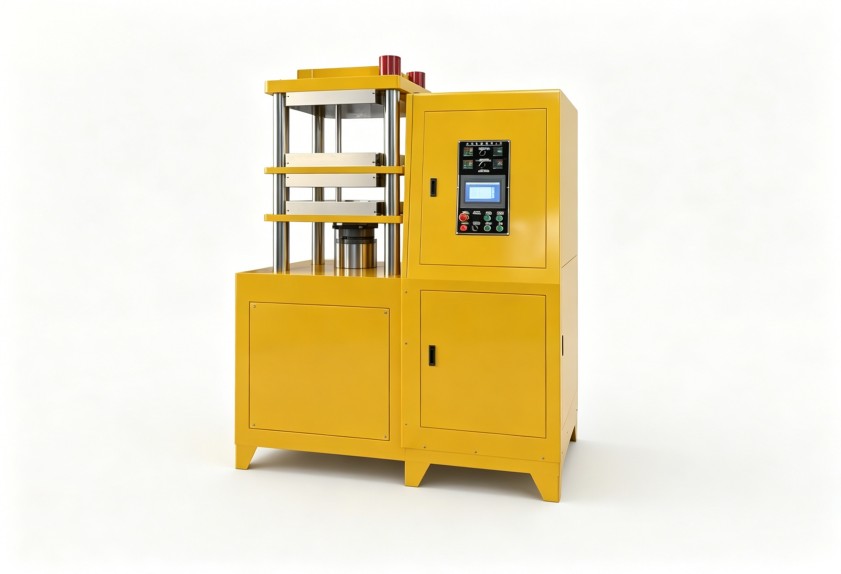
这是最直接的验证方法。在设备预热至设定工艺温度并稳定后,使用多点表面测温仪或热成像仪,测量上、下加热盘工作表面的温度分布。通常要求有效加热区域内,任意两点间的温差不应超过工艺设定温度的±3℃(例如,设定150℃,则温差应控制在9℃以内)。如果检测发现存在明显的、位置固定的高温区或低温区,且与硬化痕迹区域吻合,便是需要干预的明确信号。
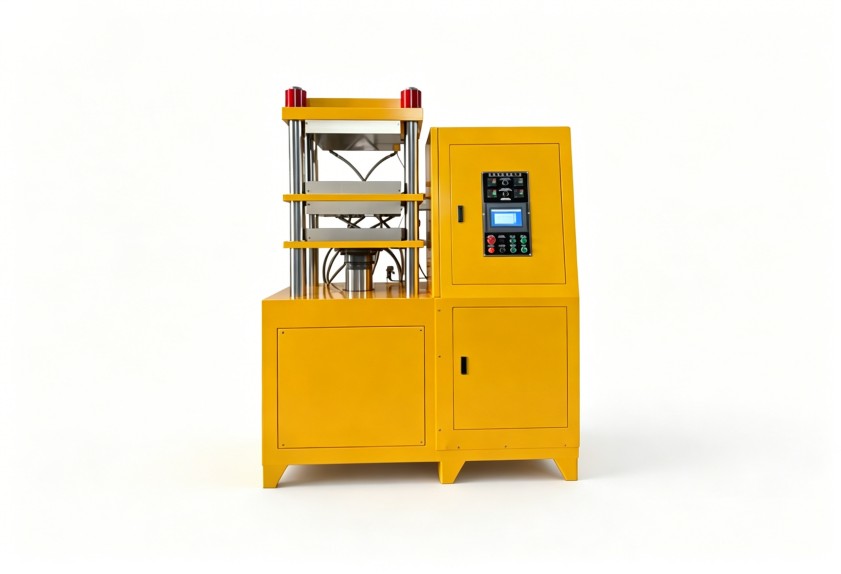
记录当前设备从常温升至常用工艺温度所需的时间,并与设备出厂参数或往年良好运行时的历史数据进行对比。若升温时间显著延长(例如超过20%),在排除电器系统故障后,很可能是加热盘热效率下降所致。同时,对比单位产量的能耗数据,能耗的异常升高也是热传递效率降低的间接证据,这对于在东莞进行成本核算的生产单元尤为重要。
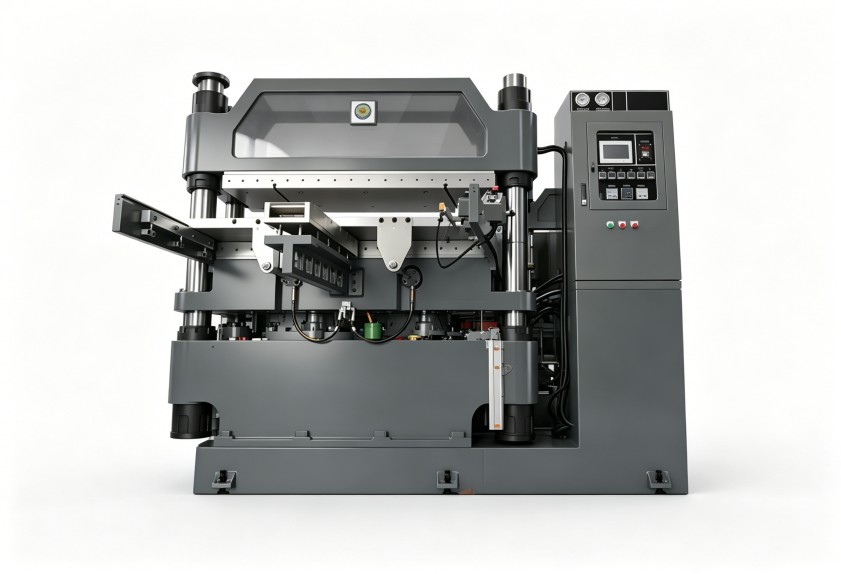
建立设备状态与产品质量的关联图谱。系统记录每次发现密封件尺寸超差、欠硫或过硫、外观光泽不均等问题时,对应的硫化机编号、模具位置。如果质量问题反复出现在固定机台或固定的模具安装区域,那么该机台加热盘对应位置存在硬化或损伤的概率就非常高。这种基于数据的追溯,能让“旧硫化机翻新改造服务”的决策从“感觉设备旧了”转变为“解决具体质量问题”。
当确定需要对加热盘进行干预时,改造的深度和工艺选择决定了后续设备性能恢复的持久度。这通常是“旧硫化机翻新改造服务”中的核心价值环节。
表面精加工与涂层修复:对于硬化层较浅但已影响均匀性的加热盘,可采用机械精磨(如数控龙门铣)的方式去除表层氧化硬化部分,恢复表面的平整度与光洁度。此后,根据原盘材质(通常为合金钢或不锈钢)及密封件生产工艺特点(如是否需要频繁使用脱模剂),可以选择喷涂高导热、耐腐蚀的特种金属陶瓷涂层。这种处理不仅能恢复导热性,还能增强表面硬度,延长其抵抗再次老化的周期。东莞的客户在选择服务商时,应重点关注其加工精度与涂层工艺的成熟案例。
加热管路系统兼容性检查与升级:加热盘的性能并非独立存在,它依赖于内部加热管(电热管或蒸汽管路)的高效工作。在翻新加热盘表面时,必须同步检测内部管路是否存在结垢、局部过热或效率衰减。对于使用多年的设备,有时需要将加热盘的修复与管路系统的清理、部分更换乃至升级(如将普通电热管更换为更长寿高效的型号)结合进行,才能从根本上解决热源问题。
完成加热盘的翻新改造,相当于为硫化机更换了一个“健康的心脏”。但这并不意味着工作结束,而是价值兑现的开始。设备基础性能的提升,为生产工艺的优化甚至突破创造了条件。
稳定的、高均匀性的温度场,首先带来了产品尺寸一致性的根本改善,降低了废品率和全检成本。更重要的是,它可能允许生产工艺窗口的微调。例如,由于热量传递更高效、更快速,在保证相同硫化程度的前提下,有可能适当缩短保压时间,从而提升单模效率;或者,因为温度波动减小,可以尝试使用对温度更敏感但性能更优的新型胶料。对于身处东莞、面临激烈市场竞争的密封件企业而言,这种由设备改造带来的潜在工艺优化空间,是其提升产品竞争力、响应快速定制需求的重要基础。因此,一项专业的“旧硫化机翻新改造服务”,其回报不仅是修复旧设备,更是为未来的生产柔性与质量升级投资。
利拿实业可根据您的实际需求,提供全流程非标定制化的橡塑混炼成型解决方案。如需结合您的具体胶种配方、产能要求和生产工况评估硫化机加热系统的改造方案,可与利拿实业技术团队进一步沟通。

 18046916153
